


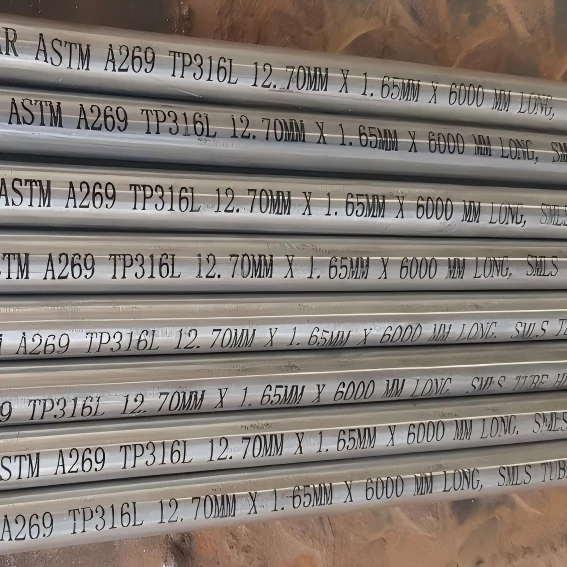
ASTM A269/A269M Бесплатные и сварные крышки номинальные - стена - Толщина, бесшовная и сварная аустенитная стальная трубка для общей коррозии - сопротивление и низкая - или высокая - Служба температуры. Весь материал должен быть предоставлен в тепло - обработанном состоянии. Сталь должна соответствовать требованиям химического состава. Представлены различные требования к механическим испытаниям, которые включают в себя тестирование на плавание, тест на фланце, тест на твердость и обратное сглаживание. Кроме того, каждая трубка должна быть подвергнута разрушительному электрическому тесту или гидростатическому тесту. Наконец, требования к твердости для разных сортов трубок выделены.
Профессиональная команда
7x24 часа доставки

Спецификация
Стандарт: ASTM A269/A269M-2019
Степень: TP304, TP304L, TP304LN, TP316, TP316L, TP316LN, TP317, TP321, TP347, TP348, TP XM-10, TP XM-11, TP XM-15, TP XM-19, TP XM-29, S3154, S3155, S3154, S3154, S3154, S3154, S3154, S315 S31726, S30600, S24565, S32654, S35045, N08367, N08926, N08094 (904L)
Внешний диаметр: 1/4 "- 14" (6,35 мм - 355.6 мм)
Толщина стены: 0.5 - 25.4 мм
Длина: 1000 мм - 36000 мм
ASTM A269 Химическая композиция из нержавеющей стали (вес%)
|
Оценка |
Не |
C |
Мнч |
Сияние |
P |
S |
Герметичный |
МО |
Нити |
N |
Другой |
|
TP304 |
S30400 |
0.07 |
2.00 |
1.00 |
0.045 |
0.030 |
17.5-19.5 |
- |
8.0-11.0 |
||
|
TP304L |
S30403 |
0.030 |
2.00 |
1.00 |
0.045 |
0.030 |
17.5-19.5 |
- |
8.0-12.0 |
||
|
TP304LN |
S30453 |
0.035 |
2.00 |
1.00 |
0.045 |
0.030 |
18.0-20.0 |
8.0-11.0 |
0.10-0.16 |
||
|
TP316 |
S31600 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
16.0-18.0 |
2.00-3.00 |
10.0-14.0 |
0.10 |
|
|
TP316L |
S31603 |
0.035 |
2.00 |
1.00 |
0.045 |
0.030 |
16.0-18.0 |
2.00-3.00 |
10.0-15.0 |
0.10 |
|
|
TP316LN |
S31653 |
0.035 |
2.00 |
1.00 |
0.045 |
0.030 |
16.0-18.0 |
2.00-3.00 |
10.0-14.0 |
0.10-0.16 |
|
|
TP317 |
S31700 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
18.0-20.0 |
3.00-4.00 |
11.0-15.0 |
||
|
TP321 |
S32100 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
17.0-19.0 |
9.0-12.0 |
|
||
|
TP347 |
S34700 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
17.0-19.0 |
9.0-12.0 |
10xc min, 1,10 макс |
||
|
TP348 |
S34800 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
17.0-19.0 |
9.0-12.0 |
0,10 Макс Т.А. 0,20 макс |
||
|
S32654 |
0.020 |
2.0-4.0 |
0.50 |
0.030 |
0.005 |
24.0-25.0 |
7.0-8.0 |
21.0-23.0 |
0.45-0.55 |
0,30-0,60 куб |
|
|
N08367 |
0.030 |
2.00 |
1.00 |
0.040 |
0.030 |
20.0-22.0 |
23.5-25.5 |
0.18-0.25 |
0,75 макс |
||
|
N08926 |
0.020 |
2.00 |
0.50 |
0.030 |
0.010 |
19.0-21.0 |
24.0-26.0 |
0.15-0.25 |
0,50-1,50 куб |
||
|
904L |
N08904 |
0.020 |
2.00 |
1.00 |
0.045 |
0.035 |
19.0-23.0 |
4.00-5.00 |
23.0-28.0 |
0.10 |
1,00-2,00 куб |
Заказы на материал в соответствии с этой спецификацией должны быть включены в следующее, как требуется адекватно описать желаемый материал:
1.1 Количество (ноги, метры или количество длины),
1.2 Название материала (бесшовные или сварные трубки)
1.3 Оценка:
1,4 размер (внешний диаметр и номинальная толщина стенки)
1,5 длина (конкретная или случайная)
1.6 Дополнительные требования (термообработка; гидростатический или неразрушающий электрический тест),
1.7 Требуется отчет о тестировании (см. Спецификацию A 1016/A 1016M),
1.8 Обозначение спецификации
1.9 Специальные требования и любые выбранные дополнительные требования.
ПродукцияПроизводство
1. Трубы должны быть сделаны путем бесшовного или сварного процесса.
2. При опциона производителя трубка может быть предоставлена либо горячей, либо холодной закончкой.
ПродукцияТермическая обработка
1. Все материалы должны быть предоставлены в тепло - обработанном состоянии. За исключением случаев, когда предусмотрена в 6.2, процедура обработки тепла -, за исключением S31254 и S32654, S24565, N08367, N08904 и N08926, состоят из нагрева материала до минимальной температуры 1900 градусов F (1040 градусов) и подтягивания водой или быстрого охлаждения по другому. В качестве альтернативы, для бесшовных труб, сразу же после горячего образования, в то время как температура трубок не меньше, чем указанная минимальная температура обработки раствора, трубки могут быть индивидуально гасить в воде или быстро охлаждаться другими средствами.
2. Контролируемые структурные или специальные характеристики обслуживания должны быть указаны в качестве руководства для наиболее подходящей термической обработки. Если конечная термообработка находится при температуре при 1900 градусах F и указана в порядке, каждая трубка должна быть пострадала от конечной температуры тепловой обработки в градусах по Фаренгейту после суффикса «HT».
3. S31254 и S32654 должны быть нагрева -, обработанные до минимальной температуры 2100 градусов F (1150 градусов), за которым следует гасить в воде или быстро охлаждение другими средствами.
4. S24565 должен быть нагревом -, обработанного в диапазоне 2050 градусов F (1120 градусов) до 2140 градусов F (1170 градусов), за которым следовали утоление в воде или быстро охлаждение другими способами.
5. N08904 должен быть термообработан до минимальной температуры 2000 градусов F (1100 градусов), за которым следует гасить в воде или быстро охлаждение другими способами.
6. Температура отжига раствора выше 1950 градуса F (1065 градусов) может ухудшить сопротивление межгранулярной коррозии после последующего воздействия чувствительных условий в TP321, TP347 и TP348. При указании Покупателя более низкая температурная стабилизация или re - Решение отжиг решения должна использоваться после начального высокого - отжига температурного решения.
7. N08926 должен быть нагревом -, обработанного до минимальной температуры степени 2010 года F (1100 градусов), за которым следует гасить в воде или быстро охлаждение другими средствами.
8. UNS N08367 должен быть зажжен раствором с минимальной уточнения 2025 градусов F (1107 градусов), за которым следует быстрое гашение.
9. Решение отжигание S35045 должно состоять из нагрева материала до минимальной температуры в 2000 градусов F (1093 градуса) в течение соответствующего времени, за которым следует охлаждение в неподвижном воздухе или более высокая скорость.
ПродукцияПоверхностное состояние
Пробирки должны быть маринованы свободными от масштаба. Когда используется яркий отжиг, мариновано не требуется.
ПродукцияМаркировка
В дополнение к маркировке, предписанной в спецификации A 1016/A 1016M, маркировка должна включать в себя то, что трубка является бесшовной или сварной, а также конечное тепло - температура обработки в градусах Фаренгейта после суффикса «HT», если конечная температура тепловой обработки превышает 1900 градусов (1040 градусов).
Когда выполняется неразрушающий электрический тест, каждая длина труб должна быть отмечена буквами «nde», и, когда это необходимо, также должна указывать на этот тест.
ПродукцияУпаковка
Гексагональные пакеты, фанерные коробки, деревянные ящики, сталь - в рамках.
горячая этикетка : ASTM A269/A269M Бесплатная и сварная и сварка China ASTM A269/A269M Бесплатные и сварки, поставщики, поставщики, фабрика, A358 TP316 EFW трубы, Производитель ламп ASTM A249 316 ERW, ASTM A268, Труба из нержавеющей стали Astm A312, ASTM A376, Труба ASTM A789 из нержавеющей стали


